

-


-


-


-


WeChat

-
WhatsApp


Прадукцыя





Пяшчаныя адліўкі з пакрыццём
Выкарыстоўваецца пакрыты (абалонкавы) пясок, які складаецца з кварцавага пяску, папярэдне пакрытага тэрмапластычнай фенольнай смалой і ацвярджальнікам – гексаметилентетрамин. Металічная мадэльная пліта награваецца да 180-340 °C.
Апісанне
маркер

Апісанне прадукта
Працэс ліцця па абалонкавых формах (гарачае ліццё ў абалонку з выкарыстаннем пакрытага пяску, спецыялізаваны для дакладнага ліцця чорных металаў)
Прынцып працэсу
Выкарыстоўваецца пакрыты (абалонкавы) пясок, які складаецца з кварцавага пяску, папярэдне пакрытага тэрмапластычнай фенольнай смалой і ацвярджальнікам – гексаметилентетрамин. Металічная мадэльная пліта награваецца да 180-340 °C. Пры кантакце пакрытага пяску з высокай тэмпературай смала хутка плавіцца, сшываецца і отверждается, утворачы на паверхні мадэльнай пліты цвёрдую тонкую пяшчаную абалонку. Пасля вымання абалонкі дзве паўформы злучаюцца разам, утворачы паражніну ліцейнай формы. Вакол вонкавага боку абалонкі засынаецца сухі пясок для апоры перад заліваннем расплаўленага чыгуну, што дазваляе збалансаваць выдаткі на пяшчанае ліццё і размерную дакладнасць прэцызійнага ліцця.
Спецыяльныя сыравінныя матэрыялы
Фармовачны пясок: пакрыты пясок з дробнай зярністасцю і ўтрыманнем смалы 2,5–4 %; нізкая рэгенераванасць.
Мадэльная пліта: раздымная форма з літой сталі або чыгуну, якая валодае высокай тэрмаўстойлівасцю, зносаўстойлівасцю і працяглым тэрмінам службы пры шматразовым выкарыстанні.
Падзяляльны склад: стеарат кальцыя і сіліконавае масла для прадухілення прыліпання пяшчанай абалонкі да формы.
Ужывальныя чорныя матэрыялы: дробныя і сярэднія дакладныя дэталі з шэрага і высокатрывалага чыгуну, напрыклад, размеркавальныя валы, шасцярні, сёдлы клапанаў і карпусы гідраапаратуры.
Пакрокавая тэхналагічная схема працэсу ліцця па абалонкавых формах
Адліўкі з чыгуну ў стане пастаўкі, атрыманыя ліццём па абалонкавых формах.
Стандартны шасціступеньчаты тэхналагічны працэс
(1) Нагрэў металічнай мадэльнай пліты і нанясенне раздзяляльнага складу
Нагрэйце форму да 200-280 ° C і раўнамерна вырабіце падзяляльны склад для забеспячэння свабоднага здыму пяшчанай абалонкі.
(2) Нанясенне пяску з дапамогай бункера, які перакульваецца (асноўная аперацыя)
Прыцісніце нагрэтую мадэльную пліту да бункера для захоўвання пяску і перавярніце ўсю зборку, каб цалкам акрыць паверхню мадэлі пакрытым пяском. Вытрымайце на працягу 8-15 секунд. Павярхоўны пясок пад дзеяннем цяпла отверждается ў цвёрдую абалонку, у той час як не нагрэты сыпкі пясок ссыпаецца зваротна ў бункер.
(3) Дадатковае отверждение (прагар) абалонкавай формы
Перанясіце мадэльную пліту са сфармаванай пяшчанай абалонкай у печ для другаснага отверждения пры 180-220 ° C на працягу 30-90 секунд для павышэння тэрмічнай трываласці абалонкі. Таўшчыня абалонкі кантралюецца ў межах 8-15 мм.
(4) Здым абалонкі, выраб стрыжняў і зборка паўформаў
Выміце гатовую полуоболочку з формы з дапамогай механізму выштурхоўвання. Для дэталяў з унутранымі паражнінамі адначасова вырабляюцца стрыжні з пакрытага пяску, затым верхняя і ніжняя паўабалонкі сумяшчаюцца і змацоўваюцца разам.
(5) Ўстаноўка ў опоку для ўзмацнення і заліванне
Змесціце сабраную абалонкавую форму ў опоку і запоўніце прастору вакол яе сухім падтрымным пяском, каб пазбегнуць пашырэнні і парэпанні абалонкі падчас залівання. Залівайце расплаўлены чыгун пры фіксаванай тэмпературы 1400–1460 °C.
(6) Астуджэнне, выбіўка абалонкі і ачыстка
Пасля астуджэння на працягу 4-12 гадзін разбурце пяшчаную абалонку і выміце адліўкі. Выдаліце літнікі і прыбыткі, правядзіце дробаструменную ачыстку, дэфектаскапію і канчатковую механічную апрацоўку.
Асноўныя перавагі і недахопы ліцця па абалонкавых формах
Перавагі (у параўнанні са звычайным ліццём у пясчаныя формы)
Значна падвышаная дакладнасць: памерны допуск CT9-CT11, стабільныя памеры і выдатная паўтаранасць пры масавай вытворчасці.
Гладкая паверхня: шурпатасць паверхні Ra 6-25 мкм з мінімальным пригарным пластом, што значна скарачае прыпускі на такарную, фрэзерную і шліфавальную апрацоўку.
Выдатная здольнасць фарміравання танкасценных адлівак: высокая калянасць абалонкавай формы забяспечвае стабільную вытворчасць чыгунных адлівак з тонкімі сценкамі таўшчынёй 2-3 мм, складаным рэльефам і дробнымі адтулінамі.
Вельмі нізкі выдатак пяску: толькі тонкі абалонкавы пласт фармуе паражніну; выдатак пяску складае ўсяго 1/10 ад выдатку пры звычайным ліцці ў пяшчаныя формы.
Высокая сумяшчальнасць з аўтаматызацыяй: сумяшчальнасць з аўтаматычнымі лініямі для вытворчасці абалонкавых формаў у бесперапынным масавым рэжыме.
Аднастайная структура адліўкі: кантраляваная газапранікальнасць абалонкі значна зніжае дэфекты, уключаючы газавыя ракавіны і шлакавыя ўключэнні.

звязацца з намі
Спадарожныя папулярныя прадукты
Гнездавы вуш
Наша сілавая гнездавы вуш, вырабленая метадам пяшчанага ліцця, уяўляе сабою высокатрывалы шматфункцыянальны злучальны элемент, адмыслова прызначаны для паветраных ліній электраперадачы, ізалятарных гірлянд падстанцый і падвесных сістэм размеркавальных сетак.
Вілкападобная пласціна
Наша пясчана-літая сілавая злучальная пласціна ўяўляе сабой адказны апорны элемент лінейнай арматуры, спецыяльна распрацаваны для паветраных ліній электраперадачы, якія ізалююць падвесак падстанцый і сістэм падвескі ў электрычных сетках на аснове аднаўляльных крыніц энергіі.
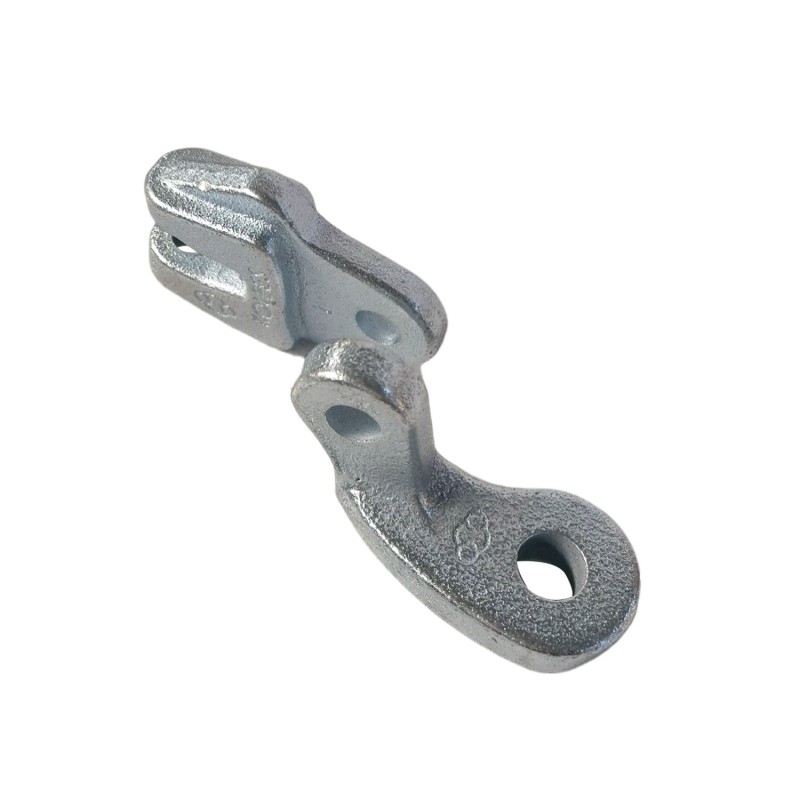
Падвесны заціск
Наш падвесны заціск для правадоў ЛЭП, выраблены метадам пяшчанага ліцця, уяўляе сабою высокаэфектыўны прэцызійны апорны і які фіксуе элемент, прызначаны для паветраных ліній электраперадачы, размеркавальных сетак і падвесных сістэм падстанцый па ўсім міры.
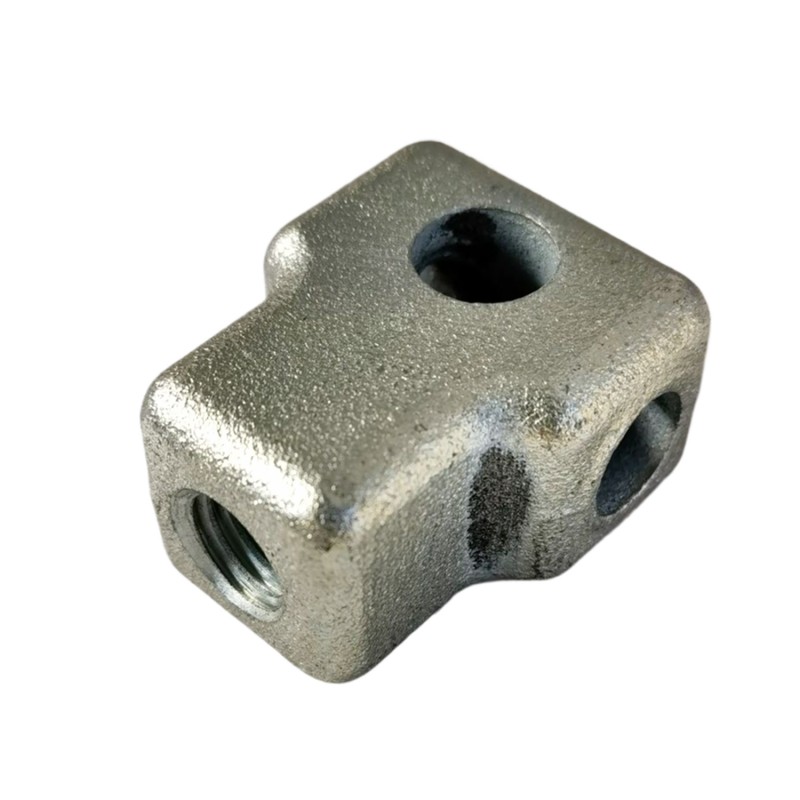
Падвесны злучальнік
Наш падвесны заціск, які атрымліваецца ліццём у пяшчаныя формы, уяўляе сабой трывалы спецыялізаваны элемент лінейнай арматуры, прызначаны для паветраных ліній электраперадачы, сістэм зборных шын падстанцый і падлучэнні аб'ектаў новай энергетыкі да сеткі.
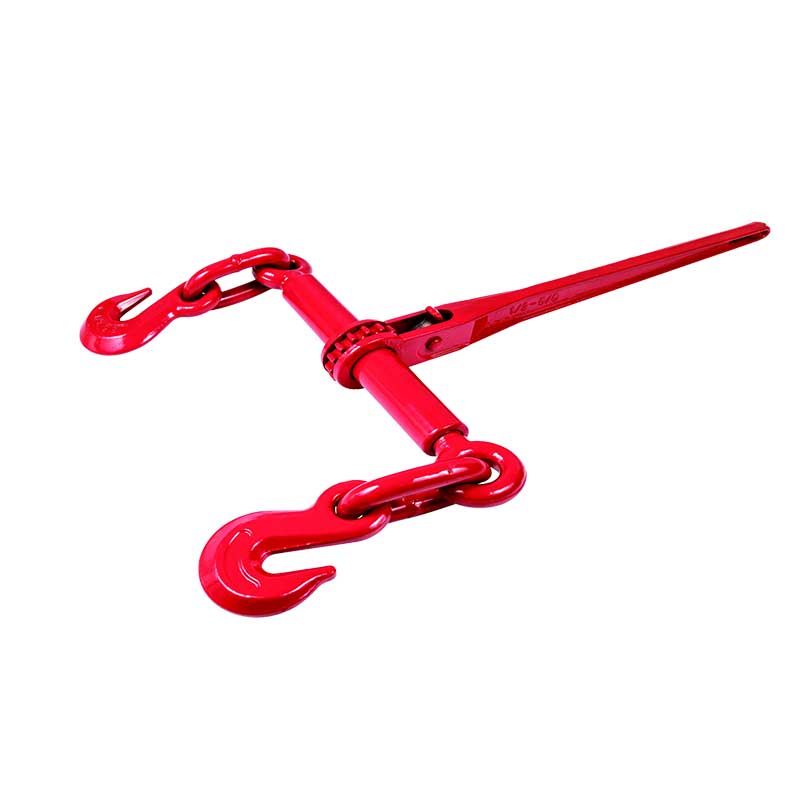
Ланцужны сцяжны элемент
Наш ланцужны стяжной элемент, выраблены метадам пяшчанага ліцця, уяўляе сабой цяжкае высокатрывалае фіксавалае прыстасаванне для мацавання грузаў, шырока прымяняецца ў прамысловым транспарце, такелажных працах, абвязцы грузаў і фіксацыі цяжкага абсталявання.

Запасныя часткі для помпаў
У прамысловых гідраўлічных сістэмах ключавыя кампаненты помпаў і клапанаў з'яўляюцца крытычнымі фактарамі, якія вызначаюць апорную здольнасць пад ціскам, герметычнасць і тэрмін службы ўсяго абсталявання.
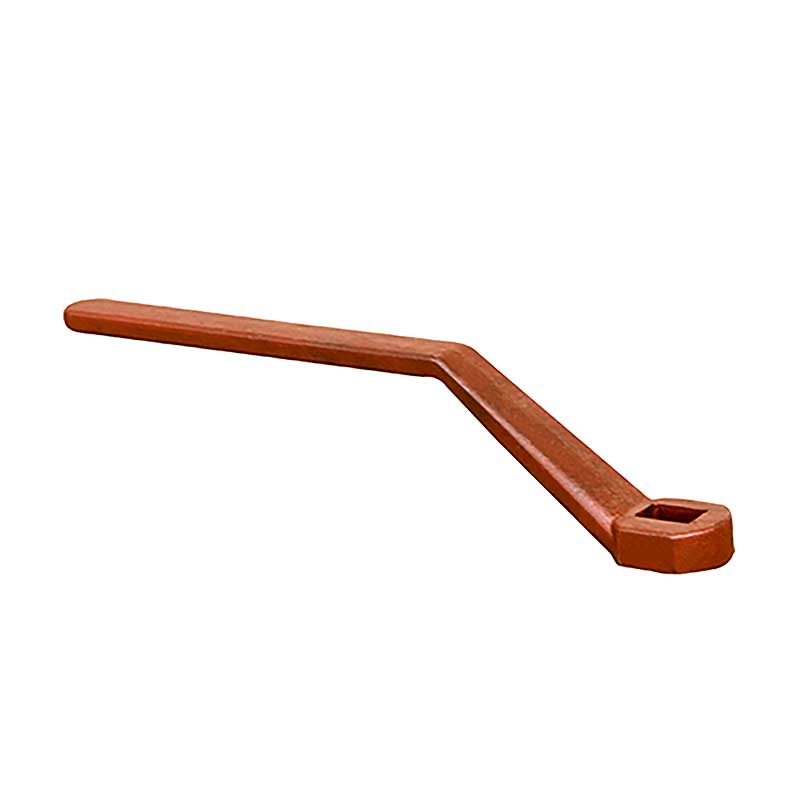
Дзяржальня клапана
Высакаякасныя прамысловыя дзяржальні і махавікі для засавак, запорных і дыскавых засавак. Вырабляюцца з трывалага чыгуну, сталі і алюмінія. Сертыфікацыя ISO 9001, эрганамічны дызайн, адпаведнасць стандартам API/ISO. Даступныя паслугі OEM/ODM па індывідуальнай замове. Экспарт па ўсім свеце.
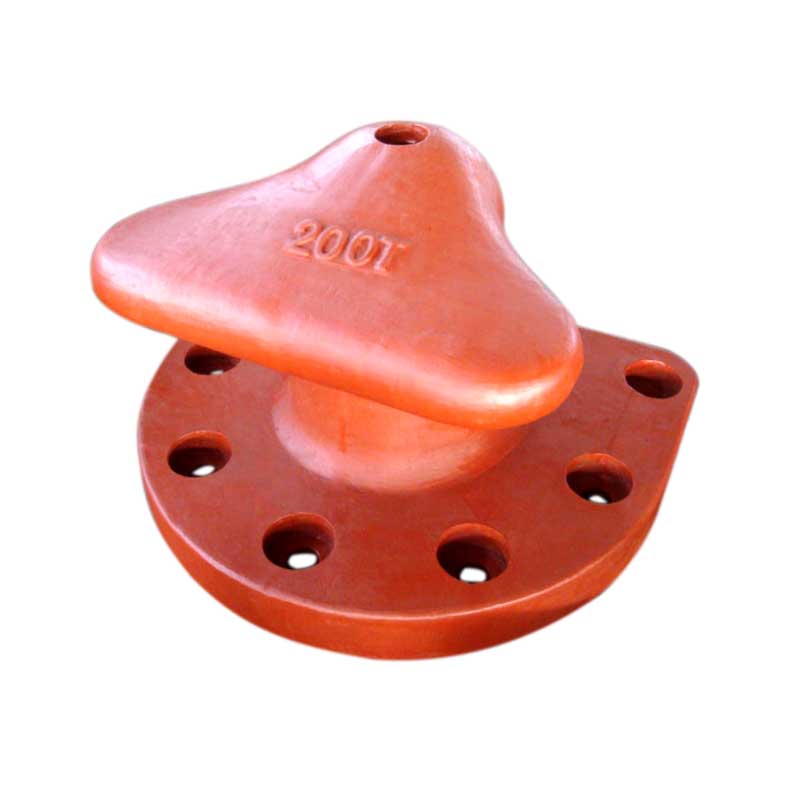
Балард
Чыгунныя причальные тумбы з'яўляюцца найважнымі швартоўнымі прыладамі, шырока ўсталёўванымі на прычалах, пірсах і прыстанях для надзейнай перадачы швартоўных намаганняў ад ашвартаваных судоў на канструкцыю прычала.
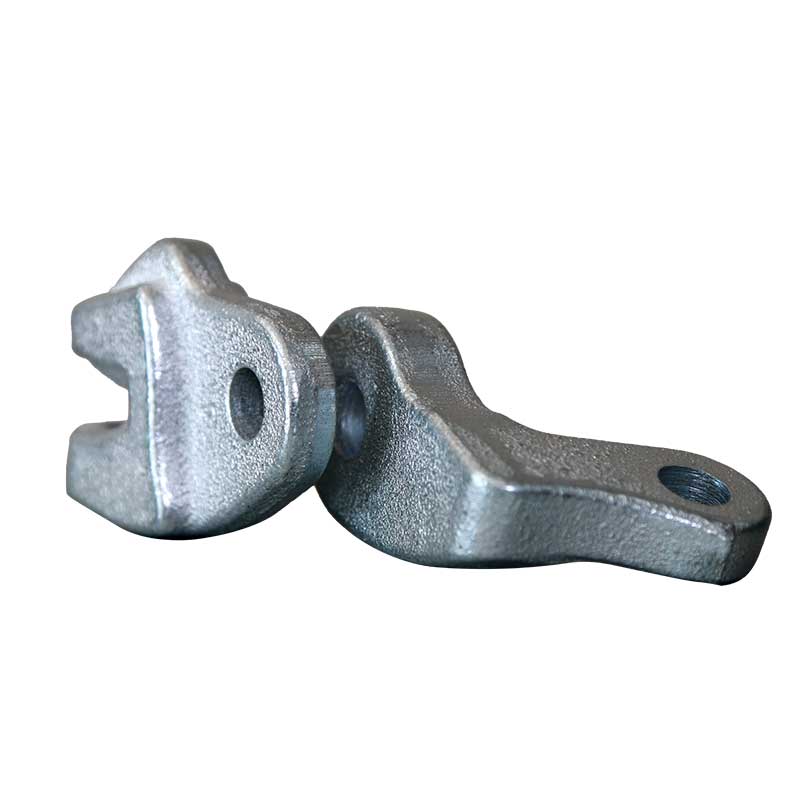
Універсальнае канструкцыйнае мацаванне
Інжынерныя ўніверсальныя канструкцыйныя мацаванні для цяжкіх умоў эксплуатацыі. Сертыфікаваны па ISO 9001 ліцейны завод, які прапануе індывідуальнае ліццё (гліністы пясок / абалонкавая фармоўка) для рынкаў ЗША, ЕС і Паўднёвай Амерыкі. Высокая трываласць, каразійная ўстойлівасць, адпаведнасць стандартам ASTM/DIN. Запытайце камерцыйную прапанову.
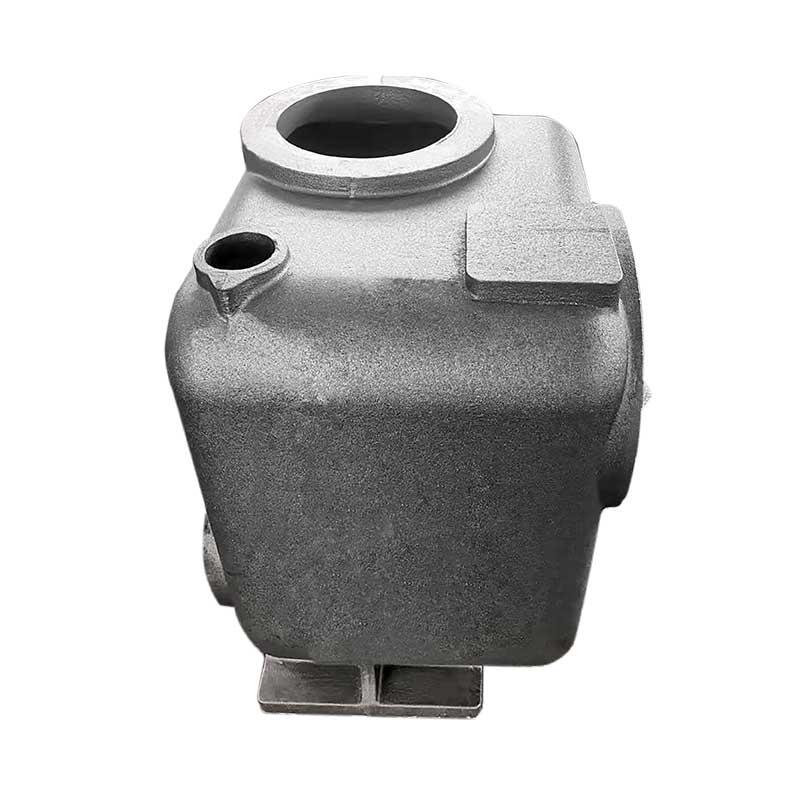
Працоўнае кола помпы
Высокаэфектыўныя адліваныя працоўныя колы помпаў для прамысловага, сельскагаспадарчага і марскога прымянення. Дакладнае ліццё з нержавеючай сталі SS304/316, дуплексных сталей, чыгуну і бронзы. Сертыфікацыя ISO 9001, дынамічнае балансіроўка і апрацоўка на станках з ЧПУ. Даступныя паслугі OEM і ODM. Глабальная дастаўка з Ціндао.
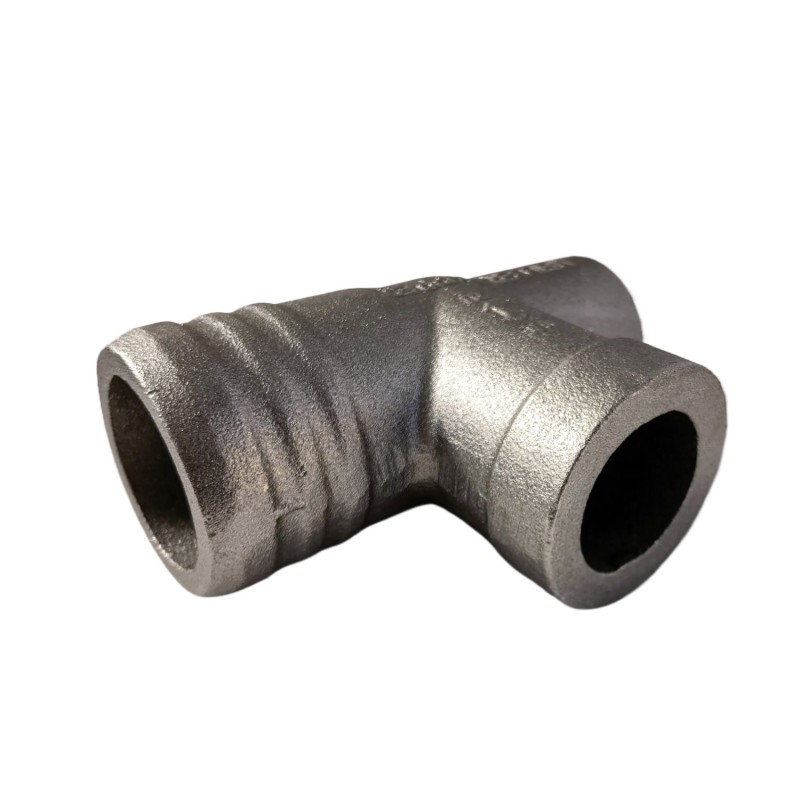
Фітынгі для трубаправоднай арматуры
З'яўляючыся ключавымі злучальнымі элементамі, распрацаванымі для сістэм водазабеспячэння і водаадвядзення, муніцыпальных трубаправодных сетак, сантэхнікі будынкаў і іншых адказных аб'ектаў, нашы прэміяльныя фітынгі з чыгуну вырабляюцца метадам ліцця ў пясчаныя формы з расплаўленага чыгуну.
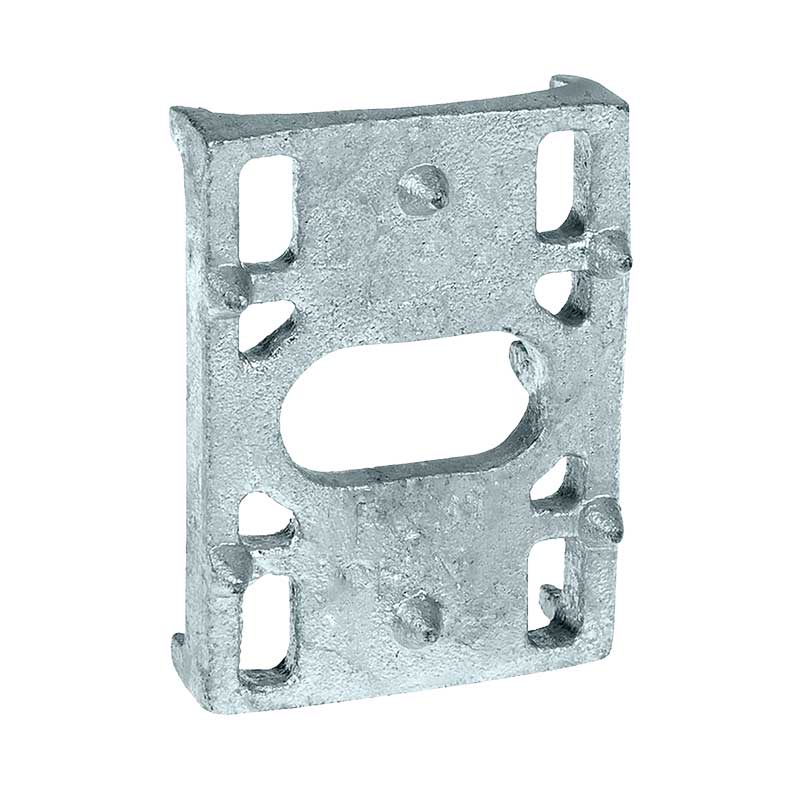
Заціск для адцяжак апор
Наш заціск для адцяжак апор ЛЭП, выраблены метадам пяшчанага ліцця, уяўляе сабою цяжкае анкернае мацаванне, адмыслова прызначанае для паветраных размеркавальных ліній, апор ліній электраперадачы і сістэм стабілізацыі апор.
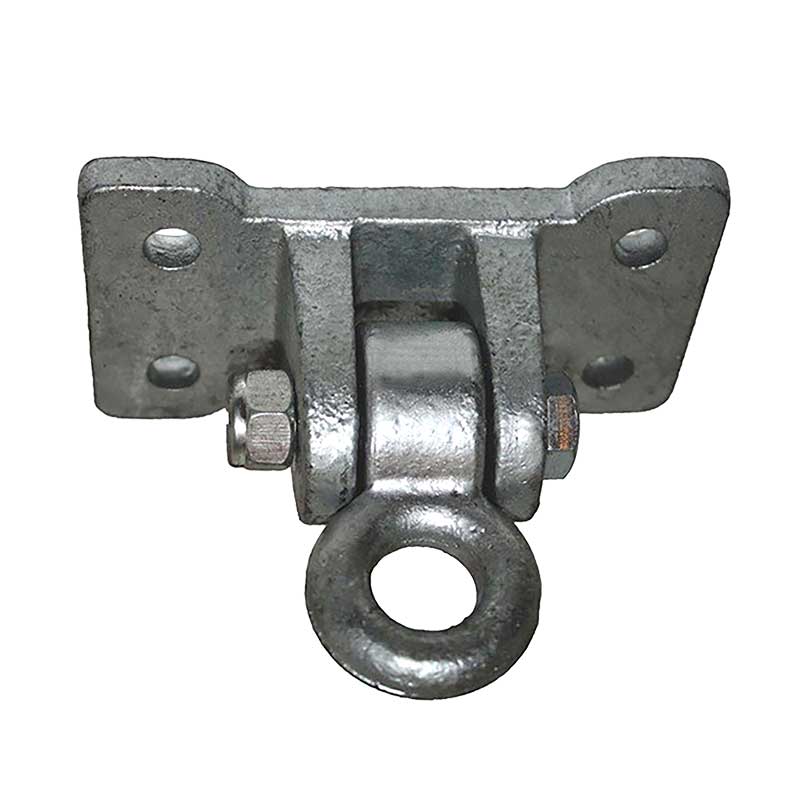
Паваротнае мацаванне для раскосаў
Высокапрадукцыйныя паваротныя мацаванні для раскосаў сейсмічнага мацавання труб, паветраводаў і кабельных латкоў. Сертыфікаваны па ISO 9001 ліцейны завод, які прапануе індывідуальныя адліваныя сталёвыя/чыгунныя вузлы з прэцызійнай механічнай апрацоўкай. Адпаведнасць стандартам ASCE 7, IBC і EN. Экспарт у ЗША, ЕС і Паўднёвую Амерыку.
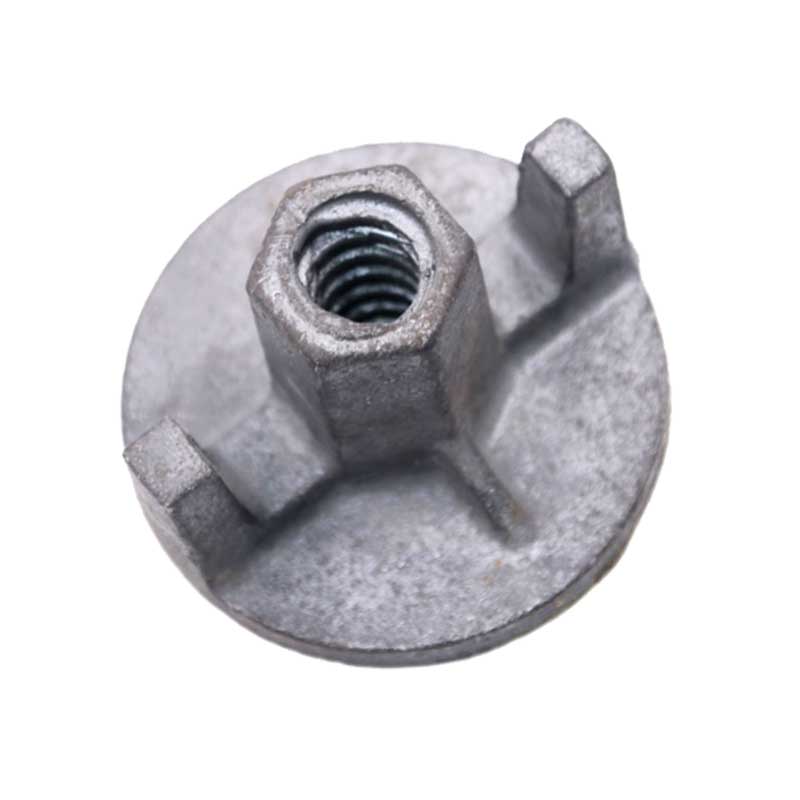
Чыгунная гайка
У шырокай сферы прамысловага крапяжу чыгунныя гайкі з'яўляюцца базавым, але вельмі важным кампанентам. Дзякуючы высокай эканамічнай эфектыўнасці і стабільным механічным уласцівасцям яны шырока прымяняюцца ў розных канструкцыйных злучэннях, якія патрабуюць трываласці пры адчувальнасці да выдаткаў.
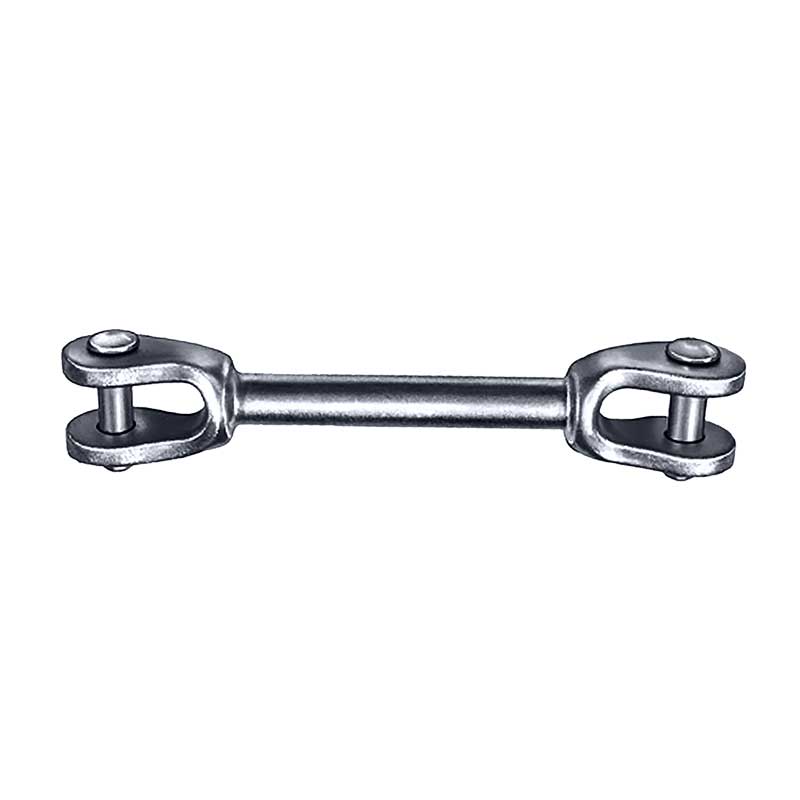
Вушына
Наш сілавы вуш, выраблены метадам пяшчанага ліцця, уяўляе сабой адказнае суцэльналітае злучальнае мацаванне, спецыяльна прызначанае для паветраных ліній электраперадачы, ізалятарных гірлянд падстанцый і падвесных сістэм размеркавальных сетак.
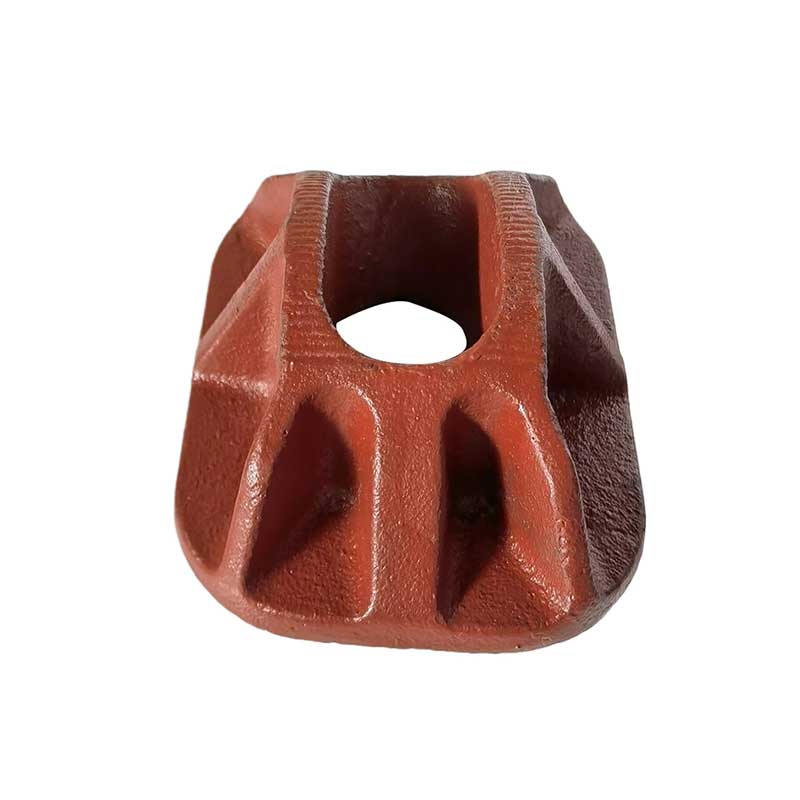
Тратуарны кранштэйн
Наш тратуарны кранштэйн для апор ЛЭП, выраблены метадам пясчанага ліцця, уяўляе сабой цяжкае апорнае мантажнае мацаванне, спецыяльна прызначанае для гарадскіх апор ЛЭП на тратуарах, сістэм вулічнага асвятлення і грамадскіх размеркавальных прылад.