-


-


-


-


WeChat

-
WhatsApp

ТАА Ціндао Чжааюйцы Машынабудаванне
ТАА Ціндао Чжааюйцы Машынабудаванне
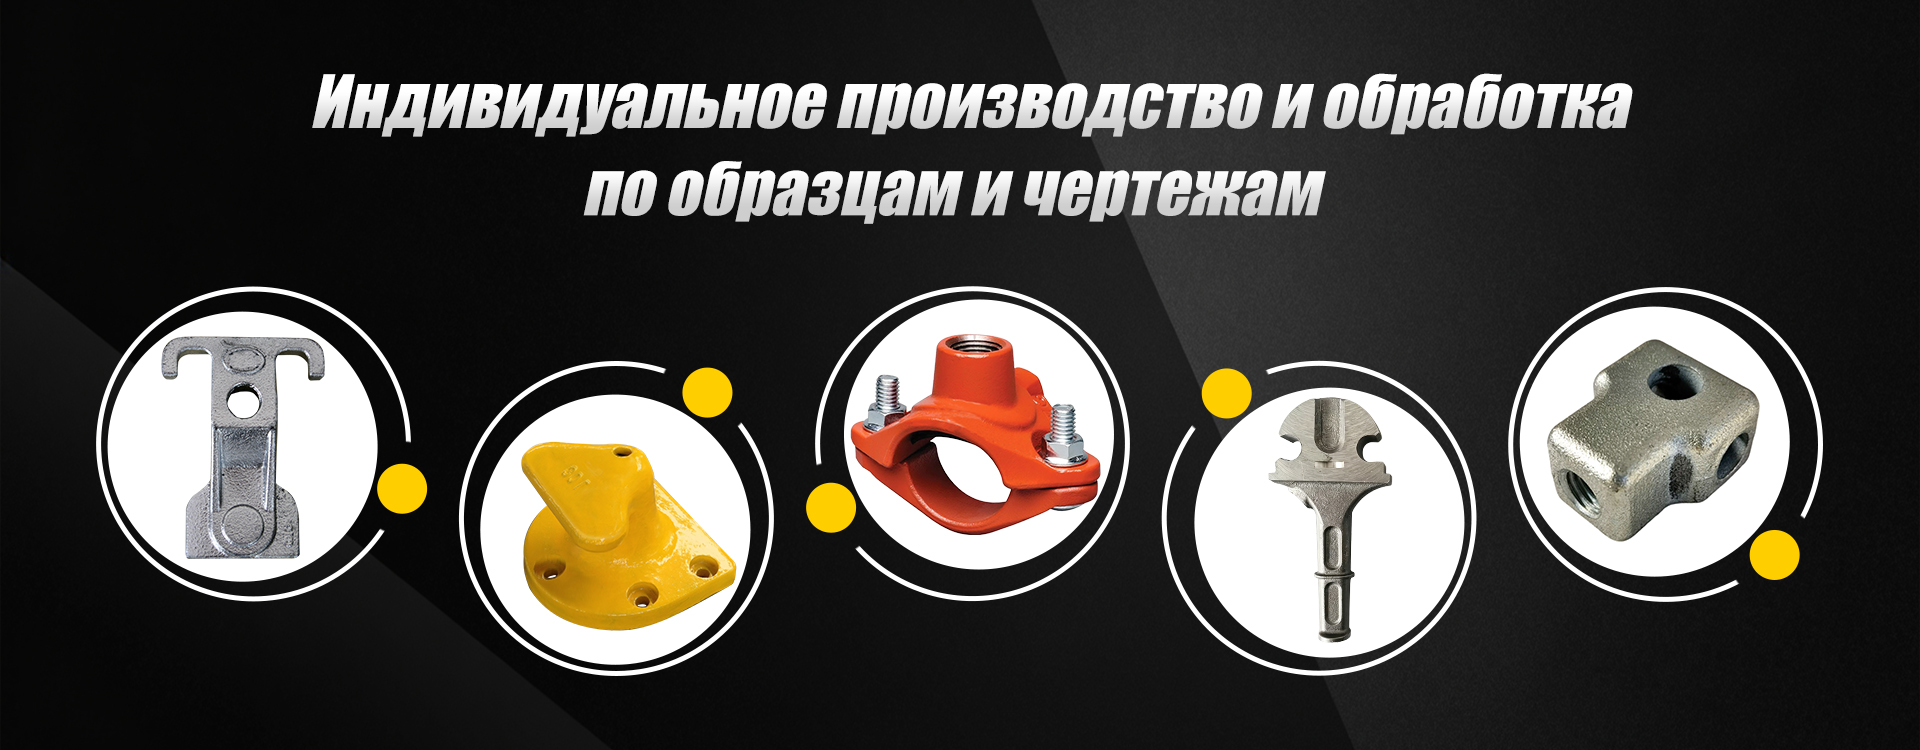
Нашы прадукты
ТАА Ціндао Чжааюйцы Машынабудаванне
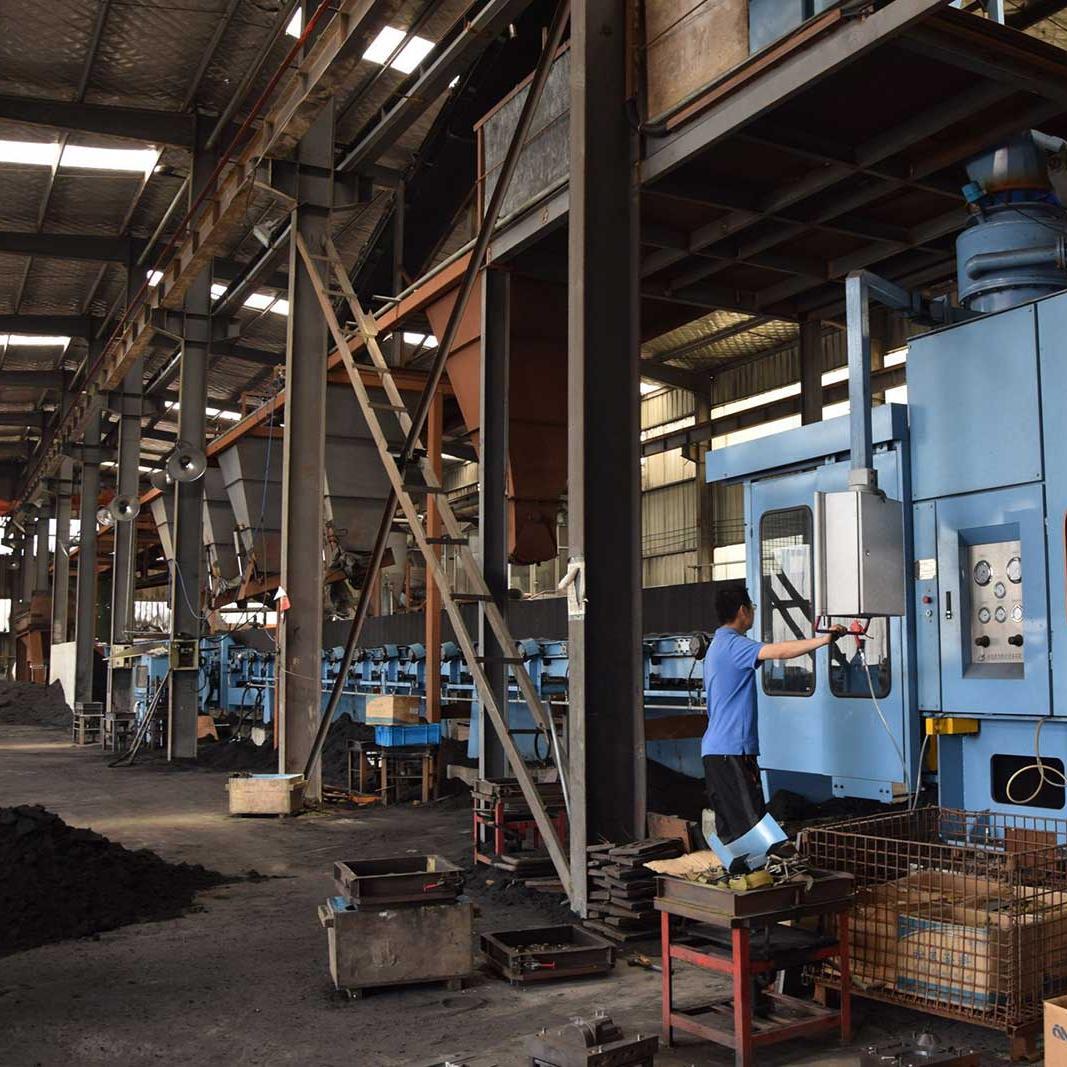
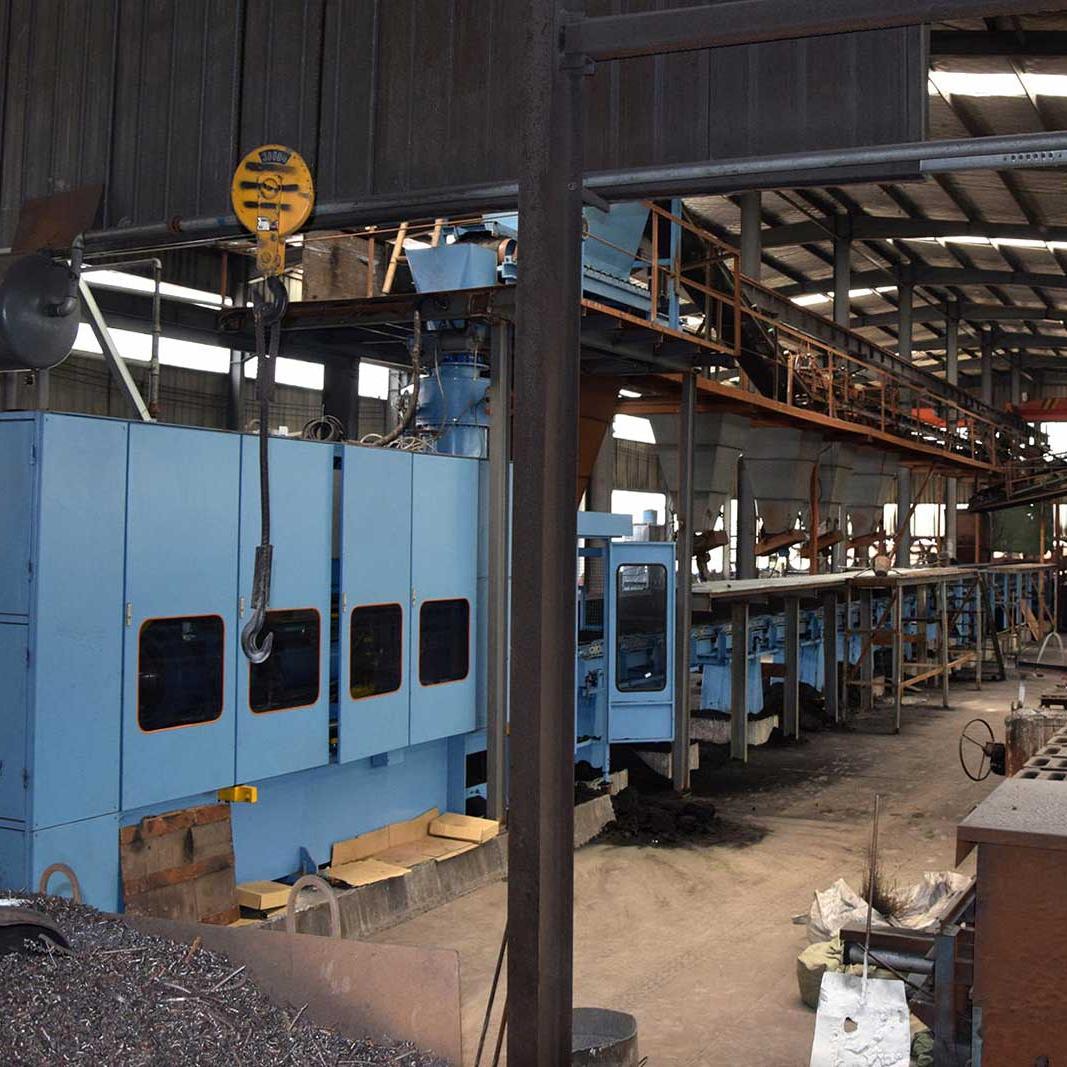
ТАА Ціндао Чжааюйцы Машынабудаванне было заснавана ў 2005 годзе. Яно размешчана ў горадзе Ціндао, які з'яўляецца партовым горадам. Наш завод спецыялізуецца на паслугах ОЕМ-індывідуальнага чыгуннага ліцця больш за 20 гадоў. Асноўныя матэрыялы, якія мы выкарыстоўваем, - гэта высокатрывалы чыгун, шэры чыгун, сталь і металічныя сплавы. Мы прайшлі сертыфікацыю ІСО 9000 з 2005 года.
Больш падрабязна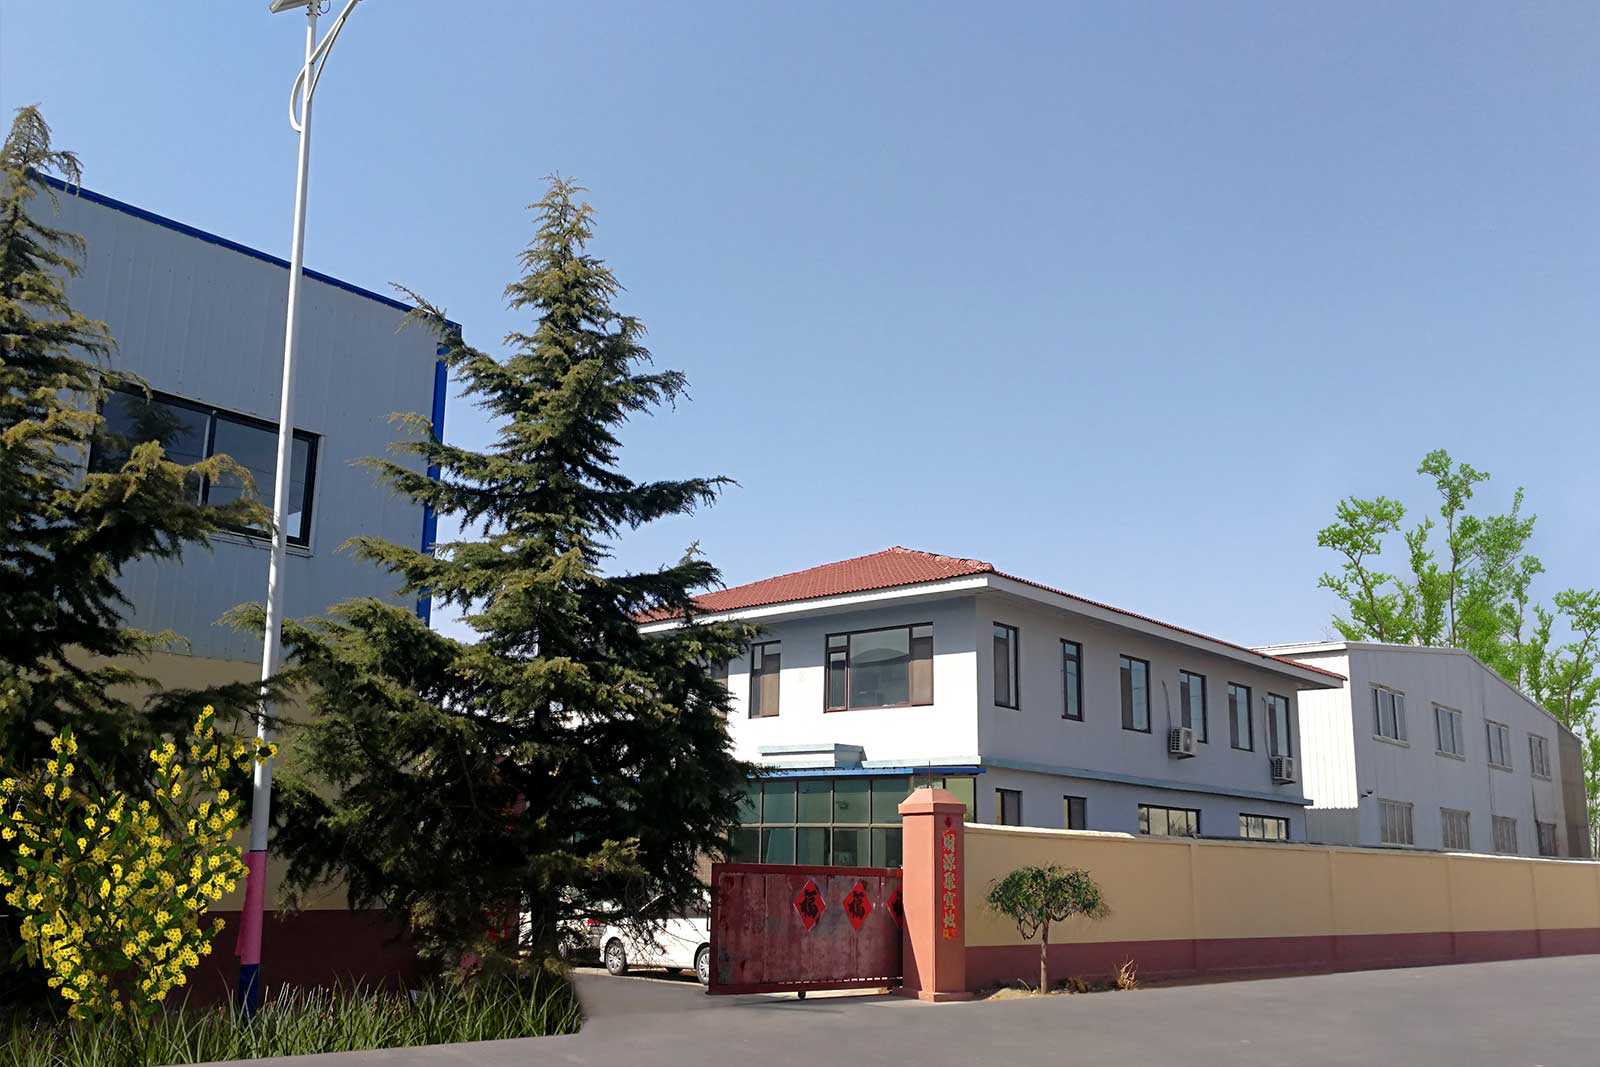
Прафесійная каманда абслугоўвання, гарантыя пасляпродажнага абслугоўвання
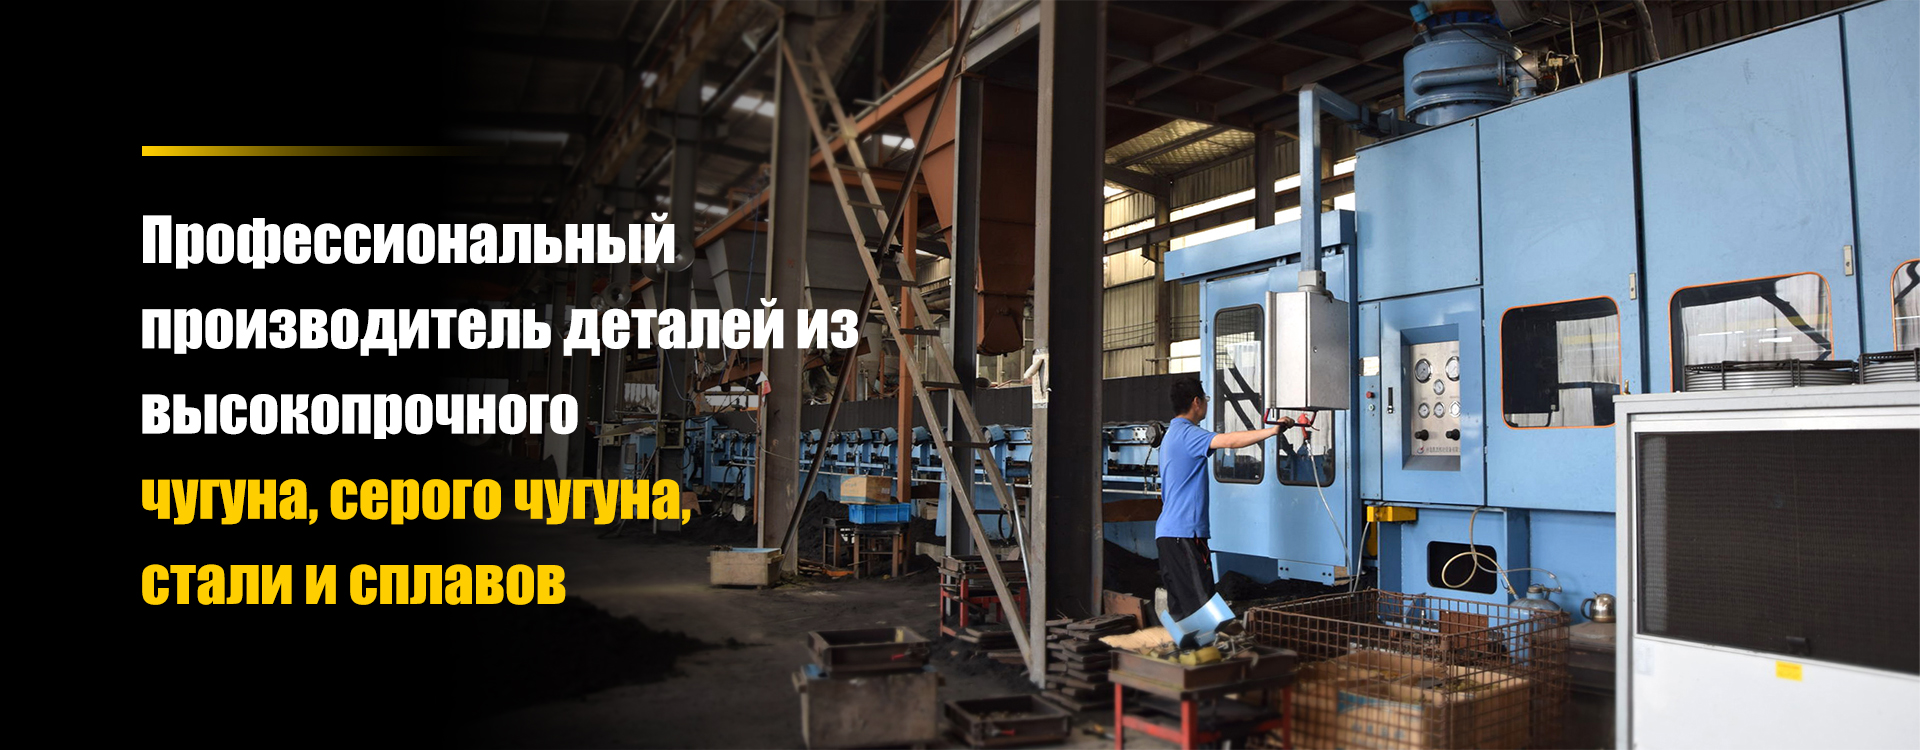
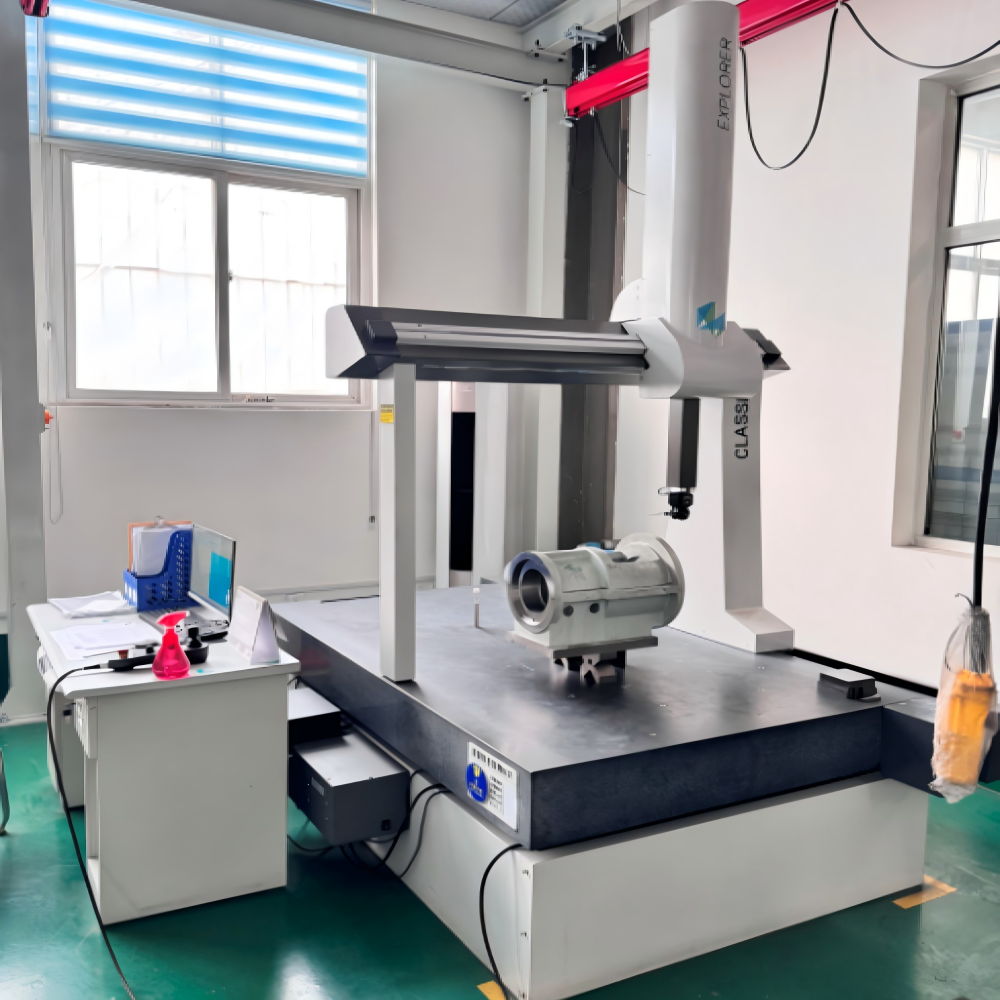
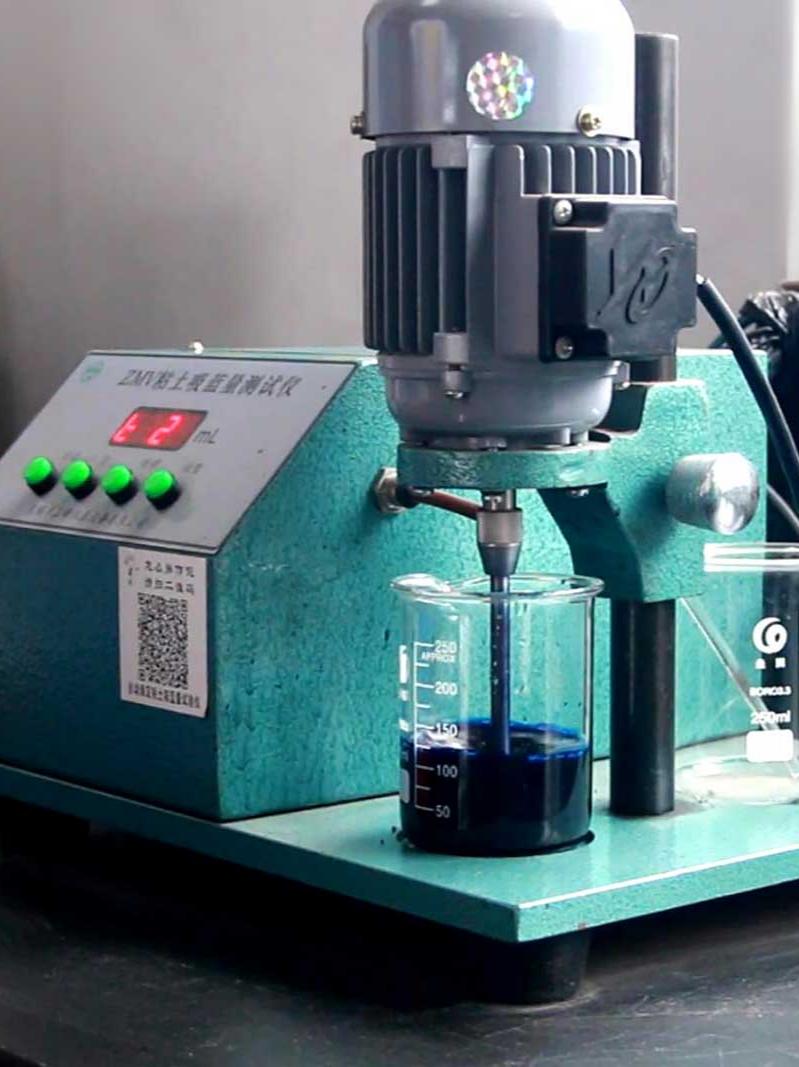
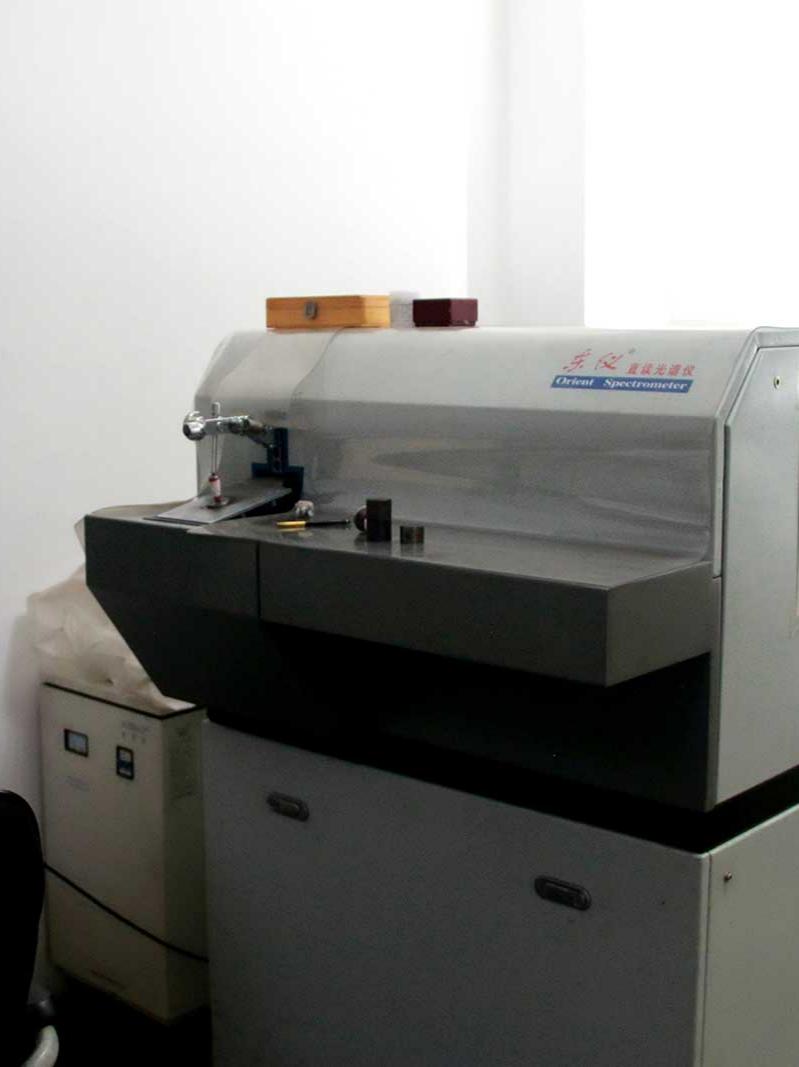
Кампанія ставіць вытворчасць высакаякаснай прадукцыі на першае месца, адносіцца да якасці як да жыцця, пастаянна вядзе развіццё галіны і прайшла сертыфікацыю сістэмы ІСО 9000 у 2015 годзе. У цяперашні час у кампаніі працуюць больш за 100 супрацоўнікаў, прафесійная каманда па НДВКП, выдатнае вытворчае абсталяванне і лінія фармоўкі DISA. Яна з'яўляецца адным з першых прадпрыемстваў па плаўленні ў электрапечах у рэгіёне. Укараненне перадавога кантрольна-вымяральнага абсталявання і прафесійных кантралёраў як айчынных, так і замежных дазваляе задавальняць патрэбнасці кліентаў.
- Шматгадовы вопыт у ліцейнай прамысловасці
- Кароткія тэрміны пастаўкі і своечасовая лагістыка
- Дакладны выраб узораў, высокая эфектыўнасць вытворчасці аснасткі, эканомія часу і затрат

Даведайцеся больш пра завод OEM-пяшчанага ліцця
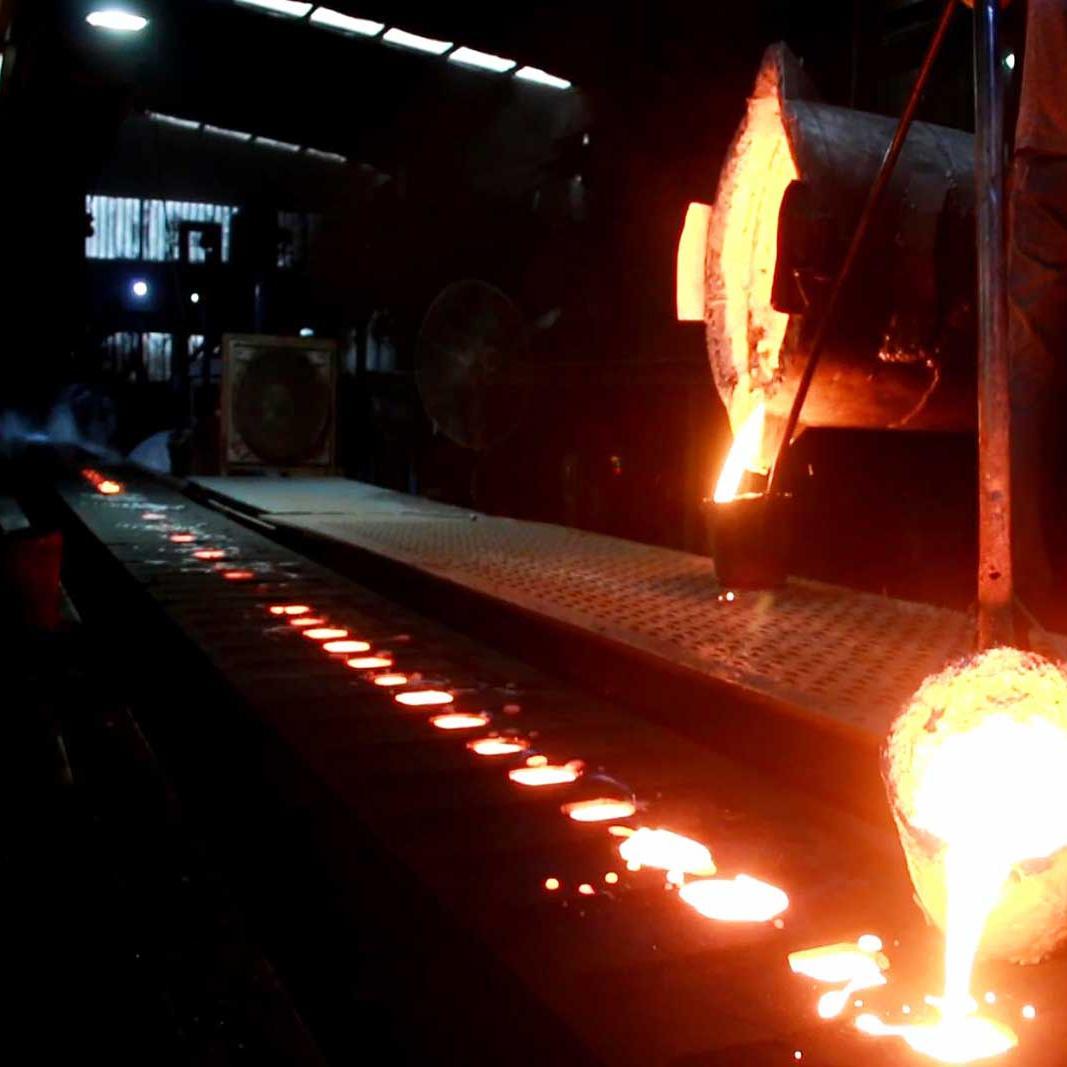
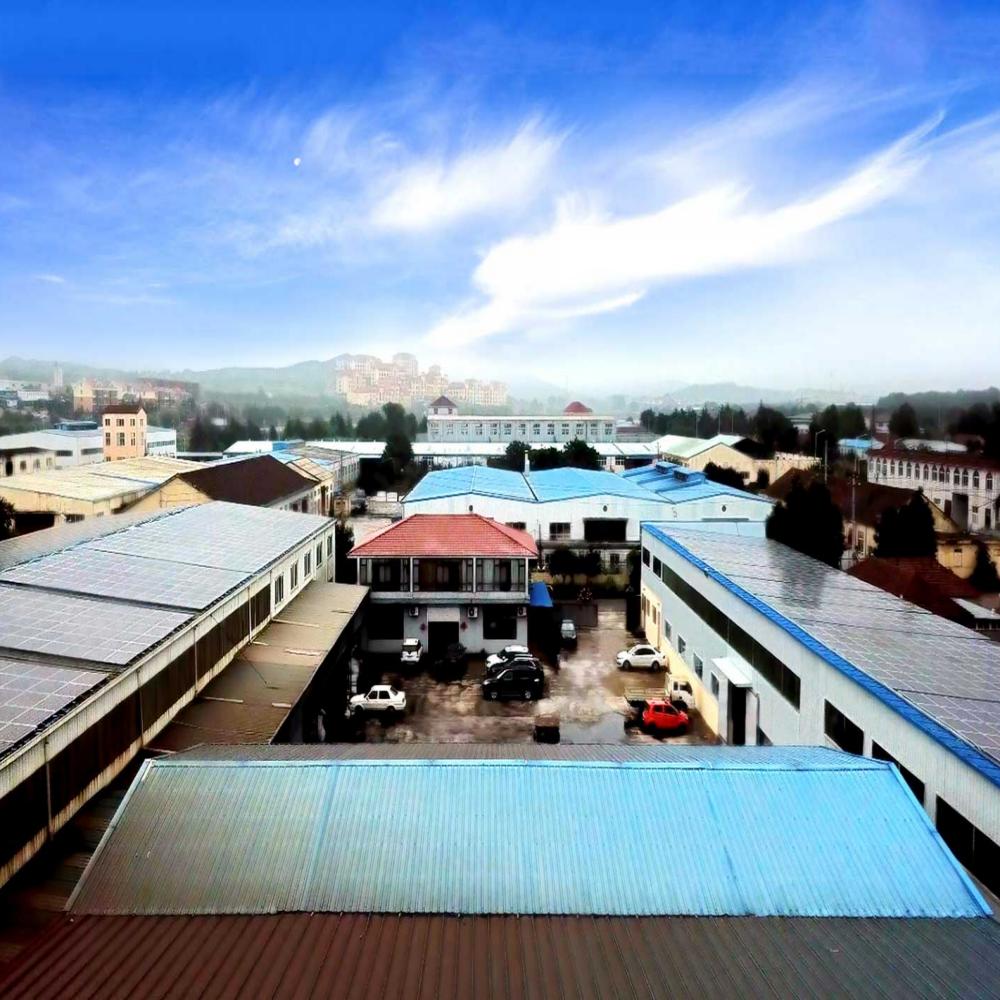
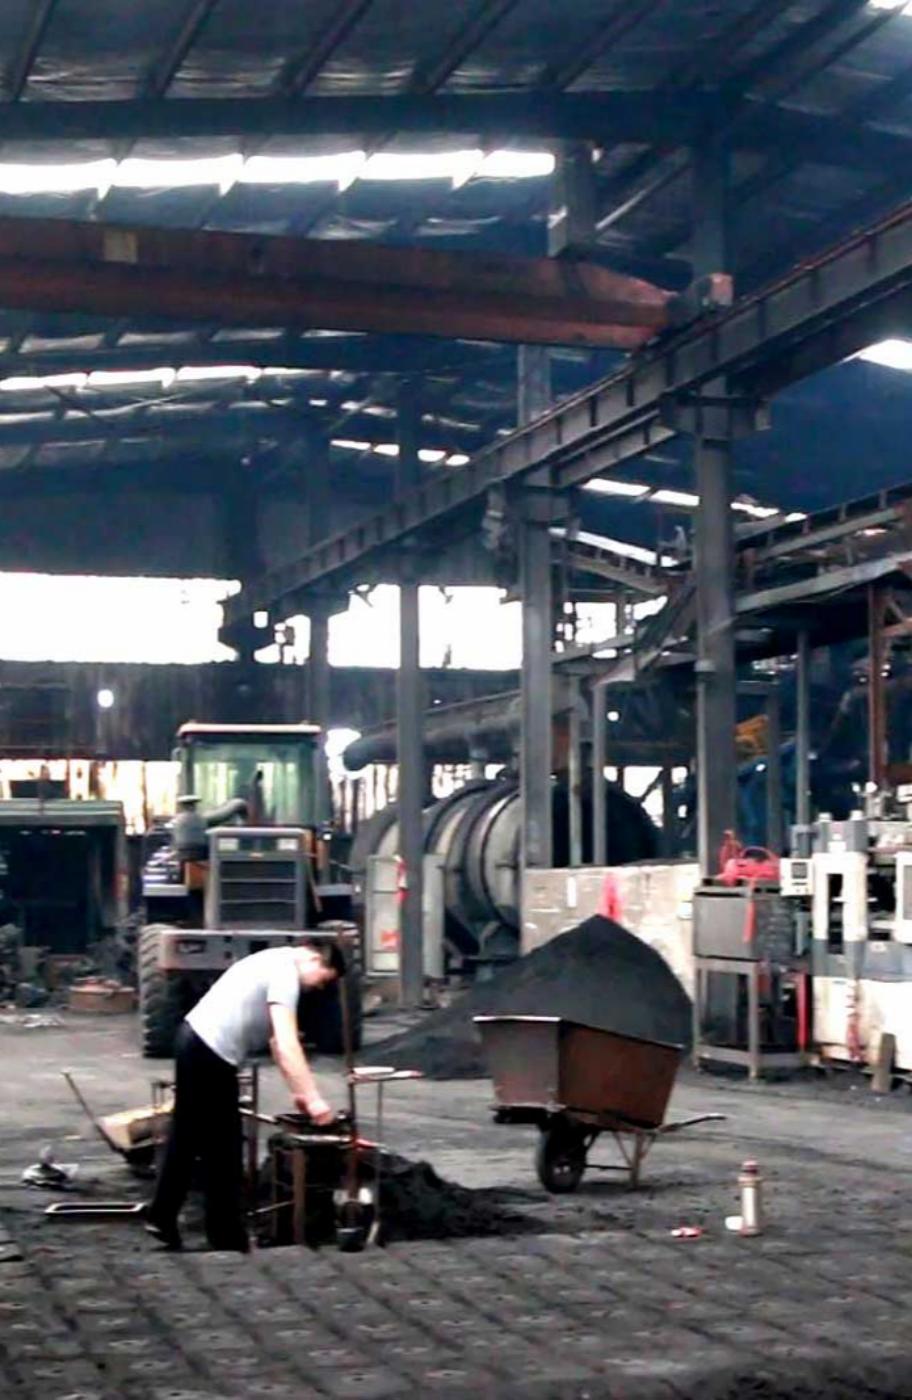
Кампанія Qingdao Zhaoyuqi Machinery Co., Ltd. з'яўляецца сучасным прафесійным OEM-вытворцам індывідуальных чыгунных адлівак, якія спецыялізуюцца на тэхналогіях абалонкавага ліцця і ліцця ў сырыя пясчаныя формы ў Кітаі. Кампанія размешчана ў горадзе Ціндао, які з'яўляецца партовым горадам. Адлегласць ад порта да нашага прадпрыемства складае ўсяго каля 1,5 гадзіны. Мы спецыялізуемся на індывідуальным пяшчаным ліццё больш за дваццаць гадоў і з'яўляемся пераважным пастаўшчыком ліцейных дэталяў для айчынных і замежных заказчыкаў. Мы пачыналі з некалькіх чалавек, а зараз наш калектыў налічвае дзясяткі працоўных. Наш ліцейны цэх, які працуе ў галіне больш за два дзесяцігоддзі, асвоіў поўны кантроль тэхналагічных працэсаў - ад падрыхтоўкі фармовачных сумесяў, вырабу формаў, залівання і да фінішнай апрацоўкі, і здольны стабільна пастаўляць высокапрадукцыйныя адліўкі з розных матэрыялаў, уключаючы высокатрывалы чыгун, жалезныя сплавы і вугляродзістай сталі. Наша ключавая канкурэнтная перавага заключаецца ў ідэальным спалучэнні выдатнай якасці і кліентаарыентаванага сэрвісу. Мы маем сертыфікаты ISO9001 і CE, пры гэтым 98% нашай прадукцыі экспартуецца ў Еўропу, Амерыку і Паўднёва-Усходнюю Азію, заслужыўшы шырокае прызнанне з боку даўніх партнёраў - вядомых брэндаў. Усе нашы вырабы, якія атрымліваюцца пяшчаным ліццём, строга адпавядаюць патрабаванням ISO 9001 і асноўным міжнародным галіновым стандартам, а ўласныя выпрабаванні, якія ахопліваюць мяжу трываласці на расцяжэнне, ударную глейкасць і ўнутраны неразбуральны кантроль, заслужылі доўгатэрміновы давер кліентаў. Ступень сфераідызацыі графіту ў высокатрывалым чыгуне дасягае больш за 90%. Большасць экспартуемых дэталяў выкарыстоўваюцца ў прамысловым абсталяванні, помпах, электратэхнічнай арматуры, дэталях сельскагаспадарчых машын, чыгуначным транспарце, суднавай арматуры і аўтамабільных запасных частках і г. д. Дзякуючы высокакваліфікаванай тэхнічнай камандзе мы можам аператыўна карэктаваць рэцэптуру фармовачных сумесяў і тэхналагічныя параметры. партый да буйнасерыйных паставак, прапаноўваючы эканамічна эфектыўныя рашэнні, якія ідэальна адпавядаюць канкрэтным умовам эксплуатацыі заказчыка. У параўнанні з канкурэнтамі мы прапануем больш гнуткія індывідуальныя рашэнні, больш кароткія тэрміны пастаўкі і выгадныя цэны, а таксама забяспечваем комплекснае пасляпродажным абслугоўванне, у тым ліку кругласутачную падтрымку і 3-гадовую гарантыю на ўсе асноўныя віды прадукцыі. Сардэчна запрашаем да нас - звяжыцеся з намі!

Дэталі, атрыманыя ліццём па мадэлях, якія газіфікуюцца, шырока прымяняюцца ў розных галінах прамысловасці
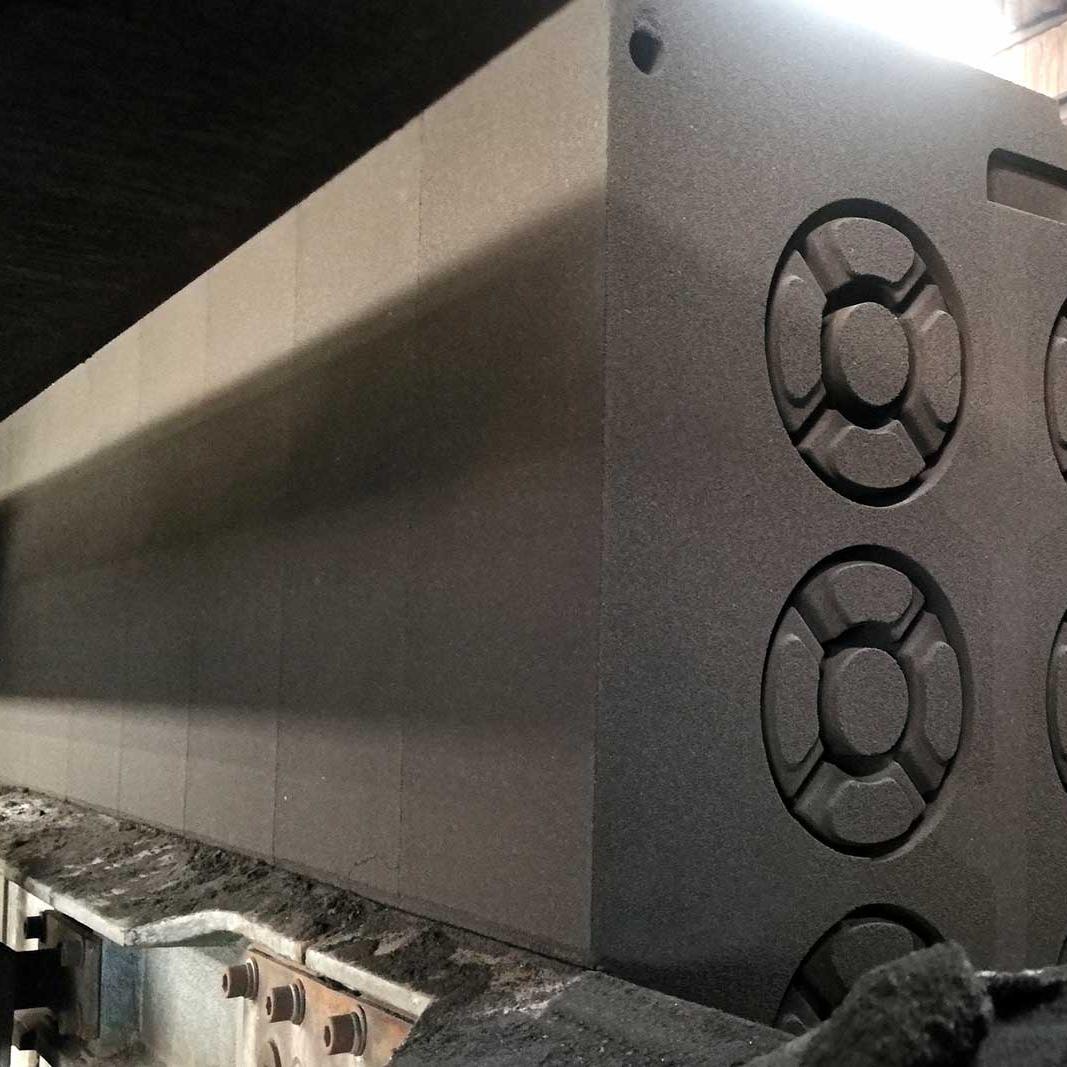
Ліццё па газіфікаваных мадэлях, таксама вядомае як ліццё па якія выплаўляюцца мадэлям або ліццё па цалкам якія выпальваюцца мадэлям (скарочана EPC ці LFC), уяўляе сабою перадавую прэцызійную «зялёную» ліцейную тэхналогію, якая дазваляе атрымліваць вырабы, блізкія да канчатковай формы. Для вытворчасці выкарыстоўваецца ўспенены полістырол (EPS), з якога вырабляюцца суцэльныя мадэлі, ідэнтычныя гатовай адліўцы. Дадзены працэс не патрабуе раздыма формаў, вымання мадэляў ці вырабы асобных стрыжняў. Пасля таго як пенапластавы блок пакрываецца вогнетрывалым пакрыццём і цалкам высушваецца, ён змяшчаецца ў незвязаны сухі кварцавы пясок, ушчыльняецца з дапамогай трохмернай вібрацыі і стабілізуецца пад адмоўным ціскам. Падчас залівання высокатэмпературны расплаў імгненна газіфікуе пенапластавую мадэль і запаўняе прастору, пакінутае пасля якая выпарылася мадэлі, утворачы пасля астуджэння і зацвярдзенні гатовую адліўку. Ключавыя перавагі ліцця па мадэлях, якія газіфікуюцца 1 Адсутнасць раздыма формаў, ухілаў і асобных пясчаных стрыжняў; адліўкі не маюць аблоя, перакосу і ліній раздыма, што змяншае аб'ём ачышчальных прац больш за на 70%. 2 Магчымасць выраба складаных геаметрычных формаў за адну аперацыю: глыбокія паражніны, тонкія сценкі, нерэгулярныя скразныя адтуліны і выпукла-ўвагнутыя структуры могуць быць адлітыя за адзін працэс, што значна спрашчае канструкцыю вырабаў. 3 Сухі пясок без злучных забяспечвае вельмі нізкі кошт рэгенерацыі, меншае пылаўтварэнне і чысцейшае вытворчае асяроддзе ў параўнанні з ліццём у гліністыя і смаляныя формы. 4 Спрошчаны тэхналагічны працэс: выключаны аперацыі вырабу стрыжняў, зборкі формаў, вымання мадэляў і рамонту формаў, што палягчае ўкараненне аўтаматызаваных серыйных ліній. 5 Мінімальныя прыпускі на механічную апрацоўку павышаюць каэфіцыент выкарыстання матэрыялу і зніжаюць выдаткі на другасную апрацоўку; на адной вытворчай лініі можна гнутка перамыкацца паміж чыгунам, сталлю і алюмініевымі сплавамі. Тыповыя вобласці ўжывання 1 Высокатрывалы чыгун (QT400-18, QT600-3): карпусы рэдуктараў, шасі сельскагаспадарчай тэхнікі, карпусы помпаў, карпусы рэдуктараў, кранштэйны будаўнічай тэхнікі; 2 Аўтамабільныя кампаненты: блокі цыліндраў рухавікоў, впускныя калектары, карпусы задніх мастоў, карпусы дыферэнцыялаў; 3 Сталёвыя адліўкі: карпусы цяжкіх клапанаў, карпусы горназдабыўных машын, зносаўстойлівыя складаныя канструктыўныя элементы; 4 Алюмініевыя сплавы: карпусы электрарухавікоў, карпусы вадзяных помпаў, карпусы шматканальных клапанаў складанай канфігурацыі.

ОЕМ-ПРАЦЭС ЛІЦВА ПА ГАЗІФІКАВАНЫМ МАДЭЛЯМ (LOST FOAM) — УВОДЗІНЫ
Дадзены працэс дастасоўны для адлівак з высокатрывалага чыгуну марак QT400-18, QT600-3, шэрага чыгуну, сталі, алюмініевых і медных сплаваў, асабліва для інтэграваных карпусоў са складанай шматполасцевай канструкцыяй. Забяспечваецца дакладнасць памераў CT7-CT9 і шурпатасць паверхні Ra6,3-25 мкм, што дае больш высокую агульную дакладнасць у параўнанні з ліццём у гліністыя формы, а якасць паверхні пры пэўных умовах супастаўна з абалонкавым ліццём. Асноўны прынцып фармавання Суцэльны блок пенапалістырольных мадэляў (адліўка, литниковая сістэма і прыбыткі, склееныя ў адзінае цэлае) пакрываецца вогнетрывалым пакрыццём для ізаляцыі ад сухога пяску і адводу піралізных газаў, якія ўтвараюцца пры выгаранні пенапласту. Сухі пясок не ўтрымоўвае гліны, смол ці іншых злучных; сыпкія зерні пяску ўшчыльняюцца і фіксуюцца пад дзеяннем вакуумнага адмоўнага ціску, утворачы цвёрдую форму. Пры кантакце высокатэмпературнага расплаву з пенапластам адбываецца тэрмічны крэкінгу, выпарэнне і згаранне EPS. Вялікі аб'ём газаў адводзіцца праз сітавіны пакрыцця вакуумнай сістэмай. Расплаў бесперапынна запаўняе паражніну формы, замяшчаючы аб'ём пенапласту. Пасля астуджэння вакуум здымаецца, сухі пясок самаадвольна абсыпаецца, і адліўкі могуць быць вынятыя ў цэласным стане. Сістэма сыравінных матэрыялаў 3.1 Матэрыялы для пенапалістырольных мадэляў Гранулы EPS: стандартныя для адлівак з высокатрывалага чыгуну, шэрага чыгуну і алюмінія, шчыльнасцю 18-20 кг/м³. Памер гранул не павінен перавышаць 1/9 мінімальнай таўшчыні сценкі адліўкі, каэфіцыент папярэдняга ўспеньвання - 40-60 разоў. Супалімер STMMA і EPMMA: ужываюцца адмыслова для сталёвых адлівак для паніжэння дэфектаў науглероживания на паверхні адлівак. 3.2 Вогнетрывалае пакрыццё Складаецца з вогнетрывалага парашка (кварцавая мука, баксіт, цырконавы парашок), злучнага, які суспендуе агента і функцыянальных дадаткаў. Пакрыццё наносіцца пэндзлем або распыленнем на паверхню пенапласту ў 2-3 пластуючы і цалкам высушваецца ў нізкатэмпературных печах. Яно прадухіляе пранікненне металу, падтрымлівае пенапластавыя мадэлі, накіроўвае піралізныя газы і прадухіляе трапленне пяску ў паражніну формы. 3.3 Сухі фармовачны пясок Чысты мыты кварцавы пясок, не ўтрымоўвальны вільгаці, гліны і смаляных злучных. Для чорных металаў выкарыстоўваецца буйны пясок, для алюмініевых сплаваў - дробны. Адпрацаваны пясок не забруджваецца арганічнымі злучнымі і можа быць рэгенераваны бясконцую колькасць разоў пасля прасейвання і астуджэнні. Поўны тэхналагічны працэс 4.1 Выраб і зборка пенапластавых мадэляў Гранулы EPS папярэдне ўспеньваюцца, вытрымліваюцца і фармуюцца ў асобныя пенапластавыя мадэлі; для дробнасерыйных вырабаў мадэлі могуць вырабляцца на станках з ЧПУ з пенапластавых лістоў. Асобныя пенапластавыя элементы (адліўка, литниковая чара, сілкавальнікі і прыбыткі) склейваюцца ў адзіны мадэльны блок для ўхілення зазораў у месцах злучэнняў. 4.2 Нанясенне вогнетрывалага пакрыцця і сушка Увесь мадэльны блок акунаецца ці афарбоўваецца распыленнем адмысловым пакрыццём для газіфікаваных мадэляў у 2–3 пласта, затым цалкам высушваецца ў нізкатэмпературных печах. Рэшткавы вільгаць прывядзе да адукацыі газавых ракавін падчас залівання. 4.3 Трохмернае вібраўшчыльненне ў вакуумнай апоцы Ўстаноўка апокі на вібростол, кладка ніжняга пласта пяску таўшчынёй 50–100 мм і ўшчыльненне вібрацыяй; Размяшчэнне цалкам высушанага пенапластавага мадэльнага блока ўнутры опоки; папластовае засыпанне сухім пяском з сінхроннай трохвосевай (X/Y/Z) вібрацыяй на працягу 30–60 секунд для поўнага запаўнення ўсіх унутраных паражнін, рэбраў і дробных адтулін; Герметызацыя верхняй часткі апокі пластыкавай плёнкай і падлучэнне вакуумнай помпы, стабілізацыя адмоўнага ціску на ўзроўні -0,04…-0,08 Мпа; атмасферны ціск фіксуе сыпкі пясок, утворачы цвёрдую форму. 4.4 Заліванне пры бесперапынным вакуумаванні Вакуум падтрымліваецца падчас раўнамернага залівання расплаўленага чыгуну, сталі ці алюмінія. Пенапласт бесперапынна газіфікуецца, і вакуум сінхронна адводзіць дымавыя газы крэкінгу, забяспечваючы стабільнае запаўненне формы да поўнага запаўнення прыбыткаў. 4.5 Астуджэнне, перакульванне апокі і выбіванне Пасля поўнага зацвярдзення і астуджэнні адлівак вакуум адключаецца, і адмоўны ціск здымаецца. Апока перакульваецца; незвязаны сухі пясок самаадвольна абсыпаецца, адлучаючыся ад адлівак. Адпрацаваны пясок прасейваецца, астуджаецца і вяртаецца ў наступны вытворчы цыкл. 4.6 Ачыстка і тэрмічная апрацоўка Выдаленне інтэграваных пенапластавых літнікаў і прыбыткаў, дробаструменная апрацоўка для выдалення рэштак пакрыцця з паверхняў. Адліўкі з высокатрывалага чыгуну (QT400-18, QT600-3) падвяргаюцца адпалу ці нармалізацыі па патрабаванні, пасля чаго праходзяць кантроль памераў і механічных уласцівасцяў і накіроўваюцца на складаванне.
Адліўкі з чыгуну і сталі стабільнай якасці, сапраўды адпавядаюць чарцяжам. Тэрміны пастаўкі заўсёды выконваюцца.
Аляксей
КліентРозныя тэхналогіі ліцця дазваляюць заказваць дэталі любой складанасці. Тэхнічная падтрымка вельмі прафесійная.
Іван
КліентЗавод выконвае як дробныя выпрабавальныя замовы, так і буйныя масавыя партыі.